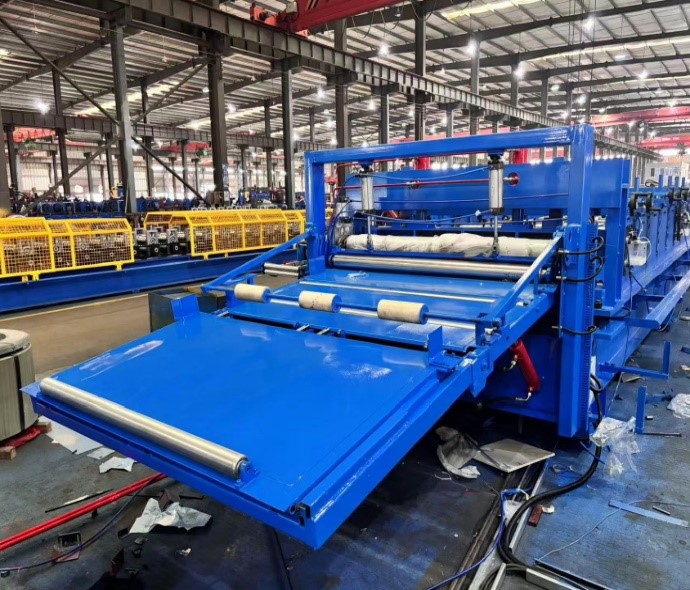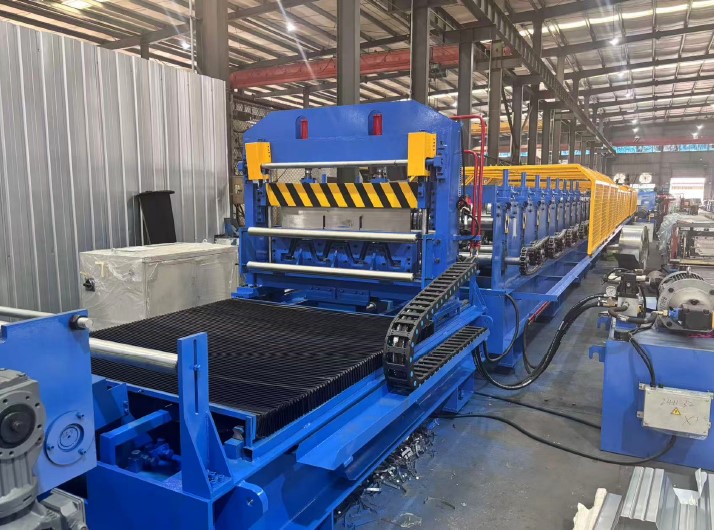
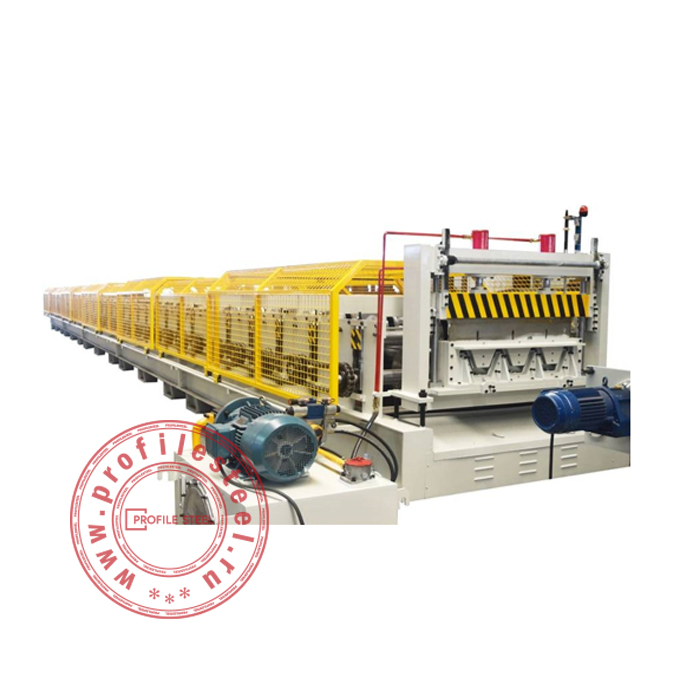
Линия для производства профлиста LN-135 — это автоматизированный комплекс для профилирования рулонной стали методом холодной прокатки. Оборудование включает гидравлический разматыватель с тележкой для рулонов, систему автоматической подачи, устройство предварительной резки, прокатный стан и гидравлическую летучую резку. Формовочная часть оснащена 38 клетями, валками из стали 45 с твердым хромированием и цельнометаллическими валами диаметром 95 мм. Скорость формовки составляет 20–25 м/мин.
Линия LN-135 применяется на предприятиях, выпускающих профилированный лист для строительства, промышленного монтажа и изготовления ограждающих конструкций. Разматыватель рассчитан на рулоны массой до 10 т и шириной до 1500 мм, а система подачи обеспечивает последовательное перемещение металла через технологические узлы. Сетчатое защитное ограждение формовочной машины повышает безопасность работы персонала.
Оборудование для производства профнастила LN-135 предназначено для стабильного серийного выпуска профлиста с контролируемой геометрией. Система ПЛК автоматически контролирует длину и количество резов, а летучая резка выполняется без остановки формования. Такая компоновка позволяет повысить производительность линии, сократить ручные операции и обеспечить повторяемость готовых изделий.
Гидравлический разматыватель, с тележкой для рулонов| Грузоподъемность | 10 т | |
| Тип расширения оправки | Клиновой расширительный тип | |
| Диаметр вала | 1250 мм | |
| Система расширения внутреннего диаметра рулона | Гидравлическая | |
| Расширительные кулачки | Тип | Двойные, с 2 диапазонами регулировки |
| Для кулачка №1 | 480-530 мм | |
| Для кулачка №2 | 580-630 мм. | |
| Максимальная ширина рулона | 1 500 мм | |
| Макс. наружный диаметр рулона | 1 500 мм | |
| Ход тележки вверх / вниз | 450 мм | |
| Ход тележки вперед / назад | 2 000 мм | |
| Тормозной привод вращения рулона | 5,5 кВт | |
| Мощность двигателя гидростанции | 5,5 кВт | |
Устройство автоматической подачи
| Прижимное устройство | Использует ту же гидростанцию, что и разматыватель |
| Приемная платформа для рулона | Есть |
Гидравлическое устройство предварительной резки
| Гидравлическое устройство предварительной резки с ручным управление | Ручное |
| Особенности | Общая гидравлическая станция с устройством конечной резки |
Стан холодной прокатки
| Скорость формовки | 20 – 25 м/мин | |
| Подающая секция | Привод | Зубчатые колеса / звездочки |
| Количество клетей | 38 шт. | |
| Материал валков | Сталь 45, твердое хромирование | |
| Диаметр валов | 95 мм, цельнометаллические | |
| Защитное сетчатое ограждение | Полностью сетчатое, над формовочной машиной для предотвращения попадания рук внутрь, выдвижного типа | |
| Основной двигатель | 18,5 кВт x 3 шт. | |
Гидравлическое устройство летучей резки
| Способ резки | Резка без остановки, пост-резка (после формовки), без вырубки |
| Материал режущего инструмента | Cr12MoV, термообработка |
| Перемещение режущей каретки | По гладким направляющим |
| Мощность серводвигателя | 11 кВт |
Система управления ПЛК
| Функция | Автоматический контроль количества и длины реза |
| Компоненты | ПЛК, сенсорный экран - Siemens Преобразователь частоты - Schneider Энкодер - Omron |
| Допуск по длине реза | ≤ ±2 мм |
| Напряжение управления | 24 В |
Штабелер
| Тип | Пневматический, одноуровневый |
| Штабелирование | Автоматическая укладка листов по одному в стопку |
| Длина | 12 м |
Фото оборудования