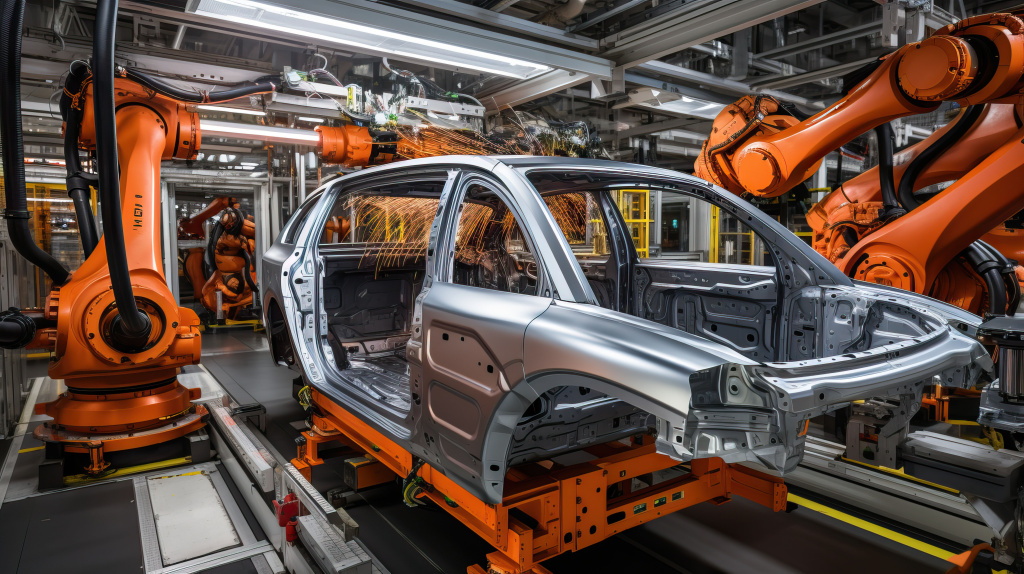
Тяжёлая батарея меняет логику проектирования автомобиля. Кузову приходится защищать аккумуляторную систему и принимать нагрузки при столкновении. Добавить металл — значит увеличить массу. Поэтому инженеры работают одновременно с маркой стали, сечением профиля и технологией изготовления.
Холодное профилирование позволяет получать сложные кузовные элементы из металлической полосы и объединять несколько операций в непрерывную линию. Разберём, почему этот подход применяют в производстве электромобилей.
Что меняется в силовом каркасе
Аккумулятор занимает пространство, которое влияет на размеры зон деформации. В докладе Тильмана Трауба 2023 года рассмотрены конструкции, где эти зоны сокращаются до 50%. В оставшемся пространстве кузов должен поглощать энергию удара и защищать батарею.
Отсюда требования к силовым элементам:
- Меньше массы. Усиление кузова не должно сводиться к увеличению толщины всех деталей.
- Заданная жёсткость. Порогам, усилителям дверей и бамперов нужна геометрия, соответствующая нагрузкам.
- Повторяемость при выпуске. Серийные изделия должны сохранять согласованные свойства и качество соединений.
Высокопрочная сталь: что означают цифры
Для высокопрочных HSS и сверхвысокопрочных UHSS сталей приведён предел прочности при растяжении до 1750 МПа. Для обычных марок указан диапазон 270–400 МПа.
Предел прочности показывает, какое напряжение материал выдерживает при испытании на растяжение. Но поведение готовой детали зависит ещё и от её формы, сварных соединений и условий нагружения. Выбирать сталь только по максимальной цифре недостаточно.
При выборе материала учитывают:
- механические свойства конкретной марки стали;
- возможность сформовать требуемое сечение;
- стоимость изготовления и переработку материала.
По рыночной оценке, высокопрочные стали дешевле ряда других материалов для облегчённых конструкций и лучше подходят для переработки. Эти преимущества нужно оценивать применительно к конкретному изделию.
Зачем профилю несколько камер
Открытый желоб и замкнутая труба по-разному сопротивляются нагрузкам. Замкнутый контур позволяет получить более жёсткий элемент. Внутренние перегородки образуют несколько камер и помогают организовать поглощение энергии при столкновении.
Такие профили применяют в порогах, усилителях дверей и бамперов, элементах поддонов аккумуляторных батарей. При этом деталь редко ограничивается одним сечением. Для сборки могут потребоваться отверстия, рельефные участки и пространственно оформленные торцы.
Поэтому сначала определяют конструкцию изделия, а затем подбирают операции для его производства.
Как полоса превращается в готовую деталь
На линии холодного профилирования полоса проходит через клети с роликами. Каждая клеть последовательно изменяет форму заготовки. В результате получается заданное сечение.
В одну производственную линию можно включить:
- пробивку отверстий и формирование рельефа;
- профилирование и сварку;
- пространственную гибку, отрезку и перемещение деталей.
Операции согласуют между собой, а контроль проводят по ходу изготовления. Пример из доклада — многокамерный усилитель бампера из стали MS1200. Для его серийного выпуска нужны стабильное формование, управляемые процессы сварки и прослеживаемость.
Прослеживаемость связывает конкретную деталь с условиями её производства и результатами контроля. Это позволяет оценивать качество по зарегистрированным данным.
Почему сварной шов проверяют несколькими способами
В В-образном профиле один шов может соединять три элемента: две кромки полосы и нижнюю стенку. Задача — обеспечить соединение верхнего и нижнего слоёв. Аккуратная поверхность сама по себе этого не подтверждает.
Способы оценки дают разную информацию о соединении:
|
Способ оценки |
Что оценивают |
Особенность |
|
Без разрушения образца |
Геометрию соединения и зону термического влияния |
Сохраняет изделие, но не раскрывает все свойства шва |
|
С разрушением образца |
Глубину провара и прочность соединения |
Позволяет исследовать образец, который после испытания нельзя использовать как готовую деталь |
|
Измерение нагрузки в линии |
Сигнал, связанный со свойствами сварного соединения |
Для прогноза качества связь нужно подтвердить на конкретном профиле и режиме сварки |
Сравнение основано на подходе, представленном в докладе. Набор проверок выбирают под конструкцию детали и требования к её качеству.
На сварку влияют не только мощность лазера и скорость подачи. Значимы фокус и положение луча, качество кромок, ширина полосы и форма заготовки перед соединением. Поэтому параметры сварочного оборудования рассматривают вместе с результатами формования.
В докладе показан пример сопоставления сигнала тензодатчика с результатами исследования сварных образцов. Такой подход помогает прогнозировать свойства шва, если зависимость подтверждена для выбранного материала и режима. Единого допуска для всех профилей он не задаёт.
С чего начать подбор оборудования
Для проработки линии нужны исходные данные о будущем изделии:
- чертёж сечения, размеры и форма торцов;
- марка стали и толщина полосы;
- отверстия, рельефные элементы и сварные соединения;
- планируемый объём выпуска;
- требования к контролю качества и прослеживаемости.
По этим данным определяют состав операций и согласуют комплектацию линии. Так оборудование подбирают под производственную задачу и требования к готовому профилю.
Нужна линия для выпуска холодногнутых профилей? Пришлите Eurasia Equipment чертёж изделия, параметры материала и планируемый объём производства. Специалисты помогут подобрать оборудование, проработать состав линии и согласовать решение под задачи вашего предприятия.


